Artykuł sponsorowany
Kiedy rozbieżność z tabelą oznacza błąd narzędzia, a kiedy zły dobór momentu
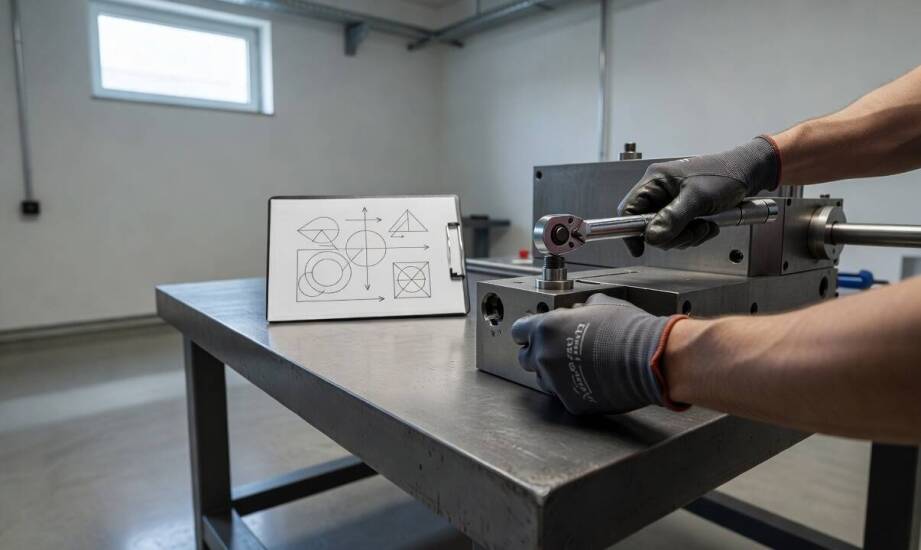
Montażysta stosuje klucz dynamometryczny i uzyskuje odczyt odbiegający od wartości, którą wskazuje moment dokręcenia śrub tabela. Zakład musi wówczas szybko rozstrzygnąć, czy przyczyna rozbieżności leży po stronie narzędzia czy po stronie doboru parametrów.
Założenia tabelaryczne
Zestawienia opierają się na założeniu suchego gwintu i określonego współczynnika tarcia, najczęściej wynoszącego μc = 0,14. Wartości w tabelach nie uwzględniają błędów wynikających z użycia przedłużek, kąta prowadzenia narzędzia ani stanu kalibracji klucza. Podają one orientacyjne momenty dla standardowych warunków laboratoryjnych, a nie dla rzeczywistej hali produkcyjnej. Smarowanie gwintu lub zastosowanie podkładek zmienia tarcie i powoduje, że ten sam moment generuje inną siłę zacisku. Powszechnie stosowana tabela momentów dokręcania śrub kół zakłada brak smaru i bezpośrednie użycie narzędzia, choć finalna wartość zależy ściśle od wytycznych producenta danego modelu auta. Z kolei firma Smart S.C. jako dystrybutor zabezpieczeń Nord-Lock zwraca uwagę, że specyficzne podkładki mają własne wytyczne montażowe, różniące się od klasycznych zestawień.
Narzędzie objawia rozkalibrowanie brakiem powtarzalności odczytów między kolejnymi seriami montażowymi. Niestabilny wynik lub klikanie poza ustawioną wartością podczas testów kontrolnych wskazuje na błąd klucza. Przedłużki i adaptery zmieniają rzeczywisty moment przekazywany na śrubę, a tabele nie zawierają poprawek na ich długość ani kąt nachylenia. Regularna kalibracja co 5000 cykli lub raz w roku zgodnie z normą ISO 6789 pozwala ograniczyć takie odchylenia.
Rozdzielenie źródła błędu
Zły dobór wartości występuje wtedy, gdy śruba należy do innej klasy wytrzymałości, ma inny skok gwintu lub powierzchnię po obróbce. Smarowanie gwintu lub wcześniejsze użycie pasty montażowej obniża tarcie i sprawia, że zestawienie podaje zbyt wysoki moment dla oczekiwanej siły zacisku. Śruby nierdzewne wymagają często niższych wartości niż stal czarna ze względu na inne właściwości materiału. Powierzchnia styku po obróbce lub zastosowanie specjalistycznych podkładek również modyfikuje docelowy moment w porównaniu z danymi dla standardowych połączeń.
Prosty test na jednej zmianie polega na dokręceniu elementu kilkukrotnie tym samym kluczem i porównaniu odczytów. Brak powtarzalności wskazuje na problem sprzętowy. Zestawienie wyników uzyskanych dwoma różnymi kluczami pozwala oddzielić błąd jednostkowy od problemu procesowego obejmującego całą serię. Tabela staje się wtedy punktem odniesienia do weryfikacji warunków brzegowych.
Inżynierowie analizują tabele, uwzględniając przy tym rodzaj podkładek i smarowania, aby ustalić ostateczne parametry. Pomiar wykonywany tensometrem lub ultradźwiękowo dostarcza niezależnego potwierdzenia wygenerowanej siły zacisku. Skuteczna interpretacja tabeli wymaga rozpoznania, czy należy skorygować narzędzie, zmodyfikować procedurę smarowania, czy zmienić samą wartość docelową.
Kategorie artykułów
Polecane artykuły

Jak dobrać idealną podstawkę do kosmetyków do stylu wnętrza hotelu?

Jak przygotować się do konsultacji z adwokatem w ramach bezpłatnej porady prawnej?
Oryginalne pomysły na personalizację obrączek ślubnych
